Jak skutecznie konserwować urządzenia energetyczne? Oto sprawdzone metody!
Każdy kilowatstrat na skutek zaniedbanej konserwacji to pieniądz, który wycieka z budżetu operacyjnego firmy. Przepalony transformator czy niedziałający układ chłodzenia w elektrowni przemysłowej potrafią wygenerować awarię wartą setki tysięcy złotych, zanim ktokolwiek w ogóle zauważy symptom. Tymczasem większość problemów z urządzeniami energetycznymi zaczyna się od kurzu, mikropęknięć izolacji i pomijanych interwałów przeglądowych czyli od rzeczy, które można wyeliminować przy odrobinie systematyczności. Jeśli szukasz konkretów, a nie teorii, trafiłeś w sedno. Przeczytaj dokładnie, bo instrukcja, którą znajdziesz poniżej, pomoże Ci uniknąć scenariusza, w którym awaria maszyny zatrzymuje całą linię produkcyjną.
- Bezpieczne procedury konserwacji urządzeń energetycznych
- Planowanie przeglądów i interwałów konserwacji
- Skuteczne metody czyszczenia: suchy lód i chemia
- Zgodność z przepisami i normami bezpieczeństwa
- Konserwacja urządzeń energetycznych, Pytania i odpowiedzi
Bezpieczne procedury konserwacji urządzeń energetycznych
Zanim którykolwiek technik położy rękę na wyłączniku wysokiego napięcia, musi przejść procedurę Lockout-Tagout izolację źródeł zasilania i oznaczenie urządzenia plombą z datą oraz nazwiskiem osoby odpowiedzialnej. Ta metoda, oparta na normie PN-EN 50110-1, eliminuje ryzyko przypadkowego załączenia obwodu podczas pracy przy zaciskach transformatora czy modułach rozdzielniczych. Plomba nie jest formalnością to fizyczna bariera, która chroni przed porażeniem prądem o natężeniu przekraczającym wartości śmiertelne dla organizmu ludzkiego przy napięciach przemysłowych powyżej 400 V.
Rękawice dielektryczne klasy 3 (napięcie dopuszczalne do 26 500 V) sprawdza się przed każdym użyciem przez wdmuchiwanie powietrza do wnętrza rękawicy i obserwację, czy powietrze ucieka przez ewentualne rozdarcia. Ciśnienie testowe wynosi minimum 20 kPa utrzymywane przez minutę, a uszkodzona para trafia do utylizacji, nie do regeneracji. Warto o tym pamiętać, bo nawet mikroskopijne przecięcie na powierzchni lateksu redukuje wytrzymałość elektryczną o ponad 60 procent w warunkach wilgotności przemysłowej.
Podczas pracy przy urządzeniach transformatorowych należy monitorować poziom gazów rozpuszczonych w oleju izolacyjnym norma PN-EN 60599 precyzyjnie definiuje progi alarmowe dla acetylenu (powyżej 100 ppm świadczy o wewnętrznym łukowaniu). Analiza gazów metodą chromatograficzną pozwala wykryć defekty izolacji papierowej nawet na trzy lata przed awarią katastrofalną, co czyni ją jednym z najtańszych narzędzi predykcyjnych w całym arsenale maintenance'u. Próbki pobiera się przez kran spustowy transformatora, a ich interpretacja wymaga uwzględnienia temperatury oleju w chwili pobrania.
Podesty robocze używane przy konserwacji rozdzielnic średniego napięcia muszą spełniać wymagania normy PN-EN 1004 dotyczącej konstrukcji wież mobilnych, a odległość od gołych przewodników pod napięciem nie może być mniejsza niż wartość określona w tabeli Bezpieczne odległości od części czynnych według rozporządzenia Ministra Gospodarki z 2016 roku. Dla napięć do 30 kV minimalna odległość wynosi 0,7 metra w warunkach suchych i 1,4 metra przy wilgotności względnej powietrza przekraczającej 80 procent.
Po zakończeniu prac konserwacyjnych każdy element instalacji należy poddać próbom napięciowym zgodnie z protokołem zgodności dokumentacja jest wymagana przez UDT przy odbiorze urządzeń ciśnieniowych oraz przez operatorów systemów przesyłowych przy przeglądach okresowych. Protokół zawiera wartości zmierzone, datę, warunki atmosferyczne i osobę wykonującą pomiar, a jego brak uniemożliwia oddanie urządzenia do eksploatacji.
Identyfikacja zagrożeń przed rozpoczęciem prac
Audyt zagrożeń poprzedzający prace konserwacyjne wymaga stworzenia mapy ryzyka dla każdego stanowiska dokument uwzględnia potencjalne źródła energii szczątkowej, takie jak naładowane kondensatory w układach kompensacji mocy biernej, które potrafią utrzymywać napięcie niebezpieczne przez wiele godzin po odłączeniu głównego zasilania. Izolacja transformatorów głośnikowych (z wyjątkiem obwodów rezonansowych w przekształtnikach częstotliwości) wymaga odczekania minimum pięciu minut od wyłączenia, aby kondensatory wygasły do poziomu poniżej 50 V.
Przestrzeń zamknięta wewnątrz transformatorów olejowych stanowi odrębną kategorię zagrożeń przed wejściem do wnętrza konieczne jest badanie atmosfery czujnikiem wielogazowym (tlen, wodór, metan, siarkowodór), ponieważ stężenie tlenu poniżej 18 procent powoduje utratę przytomności w ciągu kilkunastu sekund. Awaria uszczelnienia powoduje, że gazy powstające przy termicznym rozkładzie izolacji papierowej (CO, CO2) wypełniają przestrzeń roboczą w czasie krótszym niż jedna minuta.
Wyposażenie ochronne i jego właściwe użytkowanie
Ochrona oczu przy czyszczeniu suchym lodem wymaga okularów typu gastight zwykłe okulary ochronne nie zabezpieczają przed odpryskami suchego lodu osiągającego prędkość powyżej 300 metrów na sekundę przy uderzeniu w powierzchnię. Równocześnie okulary te muszą mieć wentylację pośrednią, aby ciśnienie wewnętrzne nie narastało przy opasaniu twarzy.
Buty izolacyjne klasy S3 według normy PN-EN ISO 20345 chronią przed napięciem krokowym przy uszkodzeniach uziemienia ich podeszwa z tworzywa poliuretanowego charakteryzuje się rezystancją powierzchniową powyżej 10 do potęgi 8 omów, co skutecznie odprowadza ładunki statyczne. Nie wolno ich jednak stosować w miejscach, gdzie występuje ryzyko kontaktu z olejami agresywnymi chemicznie, ponieważ poliuretan ulega degradacji pod wpływem węglowodorów aromatycznych.
Planowanie przeglądów i interwałów konserwacji
Dyfuzyjny model degradacji izolacji papierowej w transformatorach mocy oparty na współczynniku stapiania gazów pozwala oszacować pozostały czas eksploatacji z dokładnością do 15 procent, co wystarcza do zaplanowania remontu na kwartał przed awarią. Wartość stopnia polimeryzacji papieru (DP) poniżej 300 oznacza konieczność wymiany uzwojeń, ponieważ wytrzymałość mechaniczna izolacji spada gwałtownie przy dalszej depolimeryzacji. Próbki pobiera się podczas planowanego zatrzymania rewizyjnego przez wycięcie fragmentu izolacji od strony najwyższych temperatur, czyli od strony uzwojeń wysokiego napięcia.
Interwały przeglądów w głównej mierze zależą od obciążenia transformatora wyrażonego w procentach obciążenia znamionowego norma IEC 60076-7 definiuje trzy strefy temperaturowe uzwojeń: strefę normalną (poniżej 120°C), strefę przegrzewu umiarkowanego (120-140°C) i strefę przegrzewu krytycznego (powyżej 140°C). Przy obciążeniu powyżej 80 procent znamionowego przez ponad 60 procent czasu rocznego, interwał między badaniami rozpuszczonych gazów skraca się z rocznego do kwartalnego.
Dla turbin parowych klasyfikacja poziomów wibracji według normy ISO 10816-3 rozróżnia cztery strefy: od strefy A (nowe maszyny) przez B (maszyny akceptowalne długoterminowo) i C (eksploatacja krótkoterminowa dopuszczalna) po strefę D (uszkodzenie katastrofalne nieuchronne). Przekroczenie wartości 4,5 mm/s skuteczności RMS dla prędkości obrotowej 1500 rpm wymaga natychmiastowego wyłączenia i kontroli łożysk. Monitorowanie wibracji online kosztuje około 2500-4500 PLN za czujnik przemysłowy, ale pozwala wykryć pęknięcie wirnika na wczesnym etapie, gdy naprawa kosztuje ułamek wartości awarii.
Rozruchy silników elektrycznych powyżej 100 kW wymagają analizy prądów rozruchowych przez minimum pięć kolejnych uruchomień rejestrator jakości energii z funkcją capture transient'ów rejestruje przebiegi prądu podczas rozruchu, a ich kształt pozwala zidentyfikować zużycie łożysk wirujących jeszcze przed wzrostem temperatury stojana przekraczającym dopuszczalny limit. Obecność wyższych harmonicznych w paśmie 2-12 kHz sygnalizuje uszkodzenie izolacji wirnika klatkowego, co w ciągu maksymalnie trzech miesięcy doprowadzi do zablokowania prętów klatki i konieczności wymiany wirnika.
Optymalizacja kosztów przeglądów w kontekście ryzyka
Prawdopodobieństwo awarii każdego urządzenia energetycznego można oszacować na podstawie krzywej Weibulla dla transformatorów mocy średni czas eksploatacji bezawaryjnej (MTBF) wynosi około 180 000 godzin przy napięciu znamionowym do 110 kV. Przy wykorzystaniu podejścia Risk-Based Maintenance (RBM) alokuje się budżet konserwacyjny proporcjonalnie do ryzyka wynikającego z konsekwencji awarii i prawdopodobieństwa jej wystąpienia, co pozwala obniżyć koszty całkowite o 20-30 procent w porównaniu z modelem opartym wyłącznie na interwałach czasowych.
Zarządzanie zapasami krytycznych części zamiennych wymaga analizy ABC pozycje kategorii A (łożyska turbogeneratorów, uszczelnienia zaworów bezpieczeństwa) utrzymuje się w ilości wystarczającej na natychmiastową wymianę, podczas gdy pozycje kategorii C (obudowy przyrządów pomiarowych, uchwyty mocujące) zamawia się na bieżąco. Koszt zamrożenia kapitału w zapasach parts'ów transformatorowych wynosi średnio 18 procent rocznie wartości magazynowanej, co czyni optymalizację zapasów jednym z najprostszych sposobów na redukcję kosztów operacyjnych.
Dokumentacja przeglądów i wymogi prawne
Protokół przeglądu okresowego zgodnie z rozporządzeniem w sprawie warunków technicznych, którym podlegają urządzenia energetyczne, musi zawierać oznaczenie urządzenia (typ, numer seryjny, rok produkcji), dane wykonawcy przeglądu (kwalifikacje, numer uprawnień), zakres wykonanych badań z wynikami pomiarów oraz ocenę stanu technicznego z wnioskami dotyczącymi dalszej eksploatacji. Brak jednego z tych elementów powoduje, że protokół nie ma mocy prawnej.
Cyfrowe zarządzanie dokumentacją z wykorzystaniem systemów CMMS (Computerized Maintenance Management System) pozwala na automatyczne generowanie przypomnień o zbliżających się terminach przeglądów i śledzenie historii każdego urządzenia od momentu instalacji. Koszt wdrożenia systemu CMMS dla średniej wielkości zakładu przemysłowego (około 500 urządzeń) wynosi od 30 000 do 120 000 PLN, ale zwraca się średnio po 14 miesiącach dzięki redukcji awarii o 25 procent i wydłużeniu żywotności maszyn o 18 procent.
Skuteczne metody czyszczenia: suchy lód i chemia
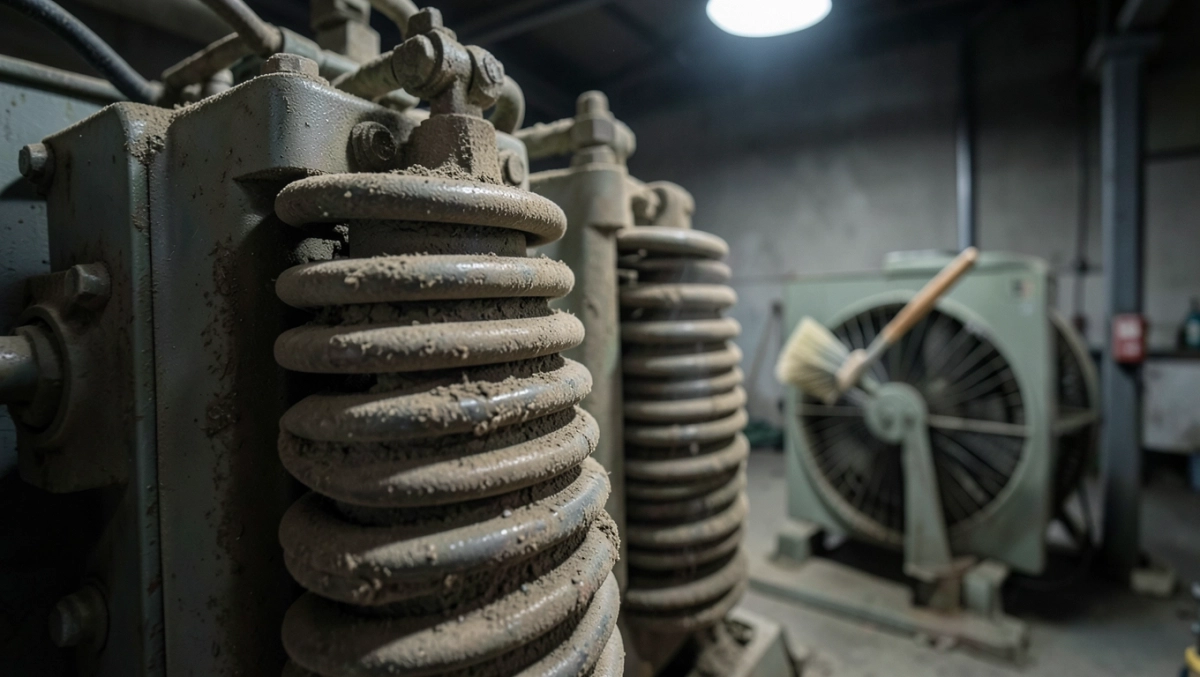
Czyszczenie suchym lodem polega na wyrzucaniu granulek CO2 o średnicy 3-5 milimetrów z prędkością przekraczającą 300 metrów na sekundę w strumieniu sprężonego powietrza, co powoduje, że uderzają one w powierzchnię z energią kinetyczną wystarczającą do rozbicia warstwy zanieczyszczeń organicznych. Mechanizm jest dwuetapowy najpierw lód mechanicznie odspaja brud, a następnie błyskawicznie sublimuje (przechodzi ze stałego w gazowy stan skupienia), nie pozostawiając żadnych reziduów na czyszczonej powierzchni. Powierzchnia przewodów szynowych rozdzielnic średniego napięcia pokryta sadzą i smarem traci zdolność rozproszenia ciepła o około 40 procent, co w praktyce oznacza, że prąd znamionowy przepływa przez przewodnik przegrzany powyżej dopuszczalnej temperatury.
Granulki suchego lodu osiągają temperaturę minus 78,5°C przy kontakcie z powierzchnią metalową zachodzi zjawisko szoku termicznego, które powoduje pękanie warstwy utlenów aluminium i miedzi w warstwie do 5 mikrometrów głębokości. Proces jest szczególnie skuteczny przy czyszczeniu lameli radiatorów chłodniczych w transformatorach, gdzie nagromadzenie pyłu węglowego zmniejsza współczynnik wymiany ciepła z 250 do 130 W/m²K, co przekłada się na wzrost temperatury uzwojeń o 15°C powyżej projektowej wartości.
Czyszczenie chemiczne metodą natryskową wykorzystuje rozpuszczalniki fluorowane (HFE-7100, HFE-7200) charakteryzujące się stałą dielektryczną poniżej 10, co umożliwia ich bezpieczne stosowanie na elementach pod napięciem do 35 kV przy zachowaniu odległości natrysku minimum 30 centymetrów. Formuła HFE opiera się na eterze dimetylowym z atomami fluoru rozpuszcza smary syntetyczne, żywice epoksydowe i produkty korozji miedzi, nie reagując z metalami ani elastomerami stosowanymi w uszczelnieniach.
Alternatywą dla syntetycznych fluorowęglowodorów jest czyszczenie alkoholem izopropylowym (IPA) o czystości przemysłowej minimum 99,8 procent środek ten doskonale rozpuszcza pozostałości kalafonii po lutowaniu oraz tłuszcze palców pozostawione na złączach elektrycznych. Wadą IPA jest wysoka lotność (temperatura wrzenia 82,4°C) i palność, co wyklucza jego stosowanie w pobliżu źródeł ciepła i iskrzenia.
Preparaty na bazie kwasów nieorganicznych, takich jak kwas fosforowy, stosuje się wyłącznie przy usuwaniu produktów korozji z powierzchni aluminiowych obudów rozdzielnic kwas tworzy na metalu warstwę pasywną złożoną z fosforanów aluminium, która chroni przed dalszą korozją przez okres do dwóch lat w warunkach normalnej wilgotności. Stężenie robocze kwasu fosforowego nie może przekraczać 15 procent wagowo, aby uniknąć nadmiernego wytrawiania aluminium podłoża.
Porównanie metod czyszczenia
Wybór metody czyszczenia zależy od rodzaju zanieczyszczenia, dostępności urządzenia i wymagań dotyczących czasu unieruchomienia. Poniższa tabela przedstawia kluczowe parametry techniczne i orientacyjne koszty jednostkowe.
Suchy lód
Skuteczność usuwania: 95-98% dla zanieczyszczeń organicznych. Temperatura pracy: -78,5°C. Czas kontaktu: błyskawiczny. Wpływ na otoczenie: brak reziduów, CO2 jako produkt sublimacji. Koszt jednostkowy: 180-250 PLN za kilogram granulatu (przy zużyciu około 0,5 kg/m²).
Rozpuszczalniki HFE
Skuteczność usuwania: 90-94% dla smarów i żywic. Temperatura pracy: pokojowa. Czas kontaktu: 30-120 sekund. Wpływ na otoczenie: wymaga wentylacji, pozostałości odparowują. Koszt jednostkowy: 35-55 PLN za litr koncentratu (rozcieńczany 1:10 z waterem).
Czyszczenie suchym lodem eliminuje konieczność demontażu podzespołów, co skraca czas unieruchomienia urządzenia o 60-75 procent w porównaniu z metodą ręcznego szorowania rozpuszczalnikami. Metoda ta sprawdza się szczególnie przy czyszczeniu skrzynki przyłączeniowej generatora synchronicznego, gdzie dostęp do zacisków jest utrudniony przez sąsiedztwo przewodów chłodzenia.
Metody chemiczne wymagają natomiast izolacji elektrycznej czyszczonego obszaru rozpuszczalniki przewodzą prąd, gdy są zanieczyszczone produktami korozji metali lub pyłem przemysłowym. Przed rozpoczęciem natrysku należy zmierzyć przewodność roztworu miernikiem conductometrycznym wartość powyżej 50 mikrosimensów na centymetr oznacza, że roztwór należy wymienić na świeży.
Kiedy nie stosować konkretnych metod
Czyszczenia suchym lodem nie wolno stosować przy elementach wrażliwych na uderzenia mechaniczne osłony czujników temperatury wykonane z tworzywa ABS pękają pod wpływem uderzeń granulek lodu. Równocześnie metoda ta jest przeciwwskazana przy konserwacji uszczelek silikonowych, ponieważ szok termiczny powoduje ich kruchość i utratę elastyczności.
Rozpuszczalniki fluorowane nie nadają się do czyszczenia powłok malarskich proszkowo HFE rozpuszcza spoiwa epoksydowe stosowane w farbach proszkowych, pozostawiając matowe plamy na powierzchni. W takich przypadkach jedyną dopuszczalną metodą jest czyszczenie strumieniem wody demineralizowanej pod ciśnieniem nieprzekraczającym 50 barów.
Zgodność z przepisami i normami bezpieczeństwa
Dyrekttywa maszynowa 2006/42/WE nakłada na producentów i użytkowników maszyn energetycznych obowiązek dokumentowania wszystkich czynności konserwacyjnych w sposób umożliwiający weryfikację zgodności z zasadniczymi wymaganiami bezpieczeństwa. Dotyczy to między innymi turbin wiatrowych, generatorów biogazu i układów kogeneracyjnych, których awaria może stanowić zagrożenie dla życia lub zdrowia osób postronnych.
Norma PN-EN 50110-1:2013 definiuje procedury bezpiecznej obsługi urządzeń energetycznych pod napięciem i stanowi podstawę prawną dla wszystkich operacji maintenance'u prowadzonych na sieciach przesyłowych i dystrybucyjnych. Przepisy te wymagają, aby osoby wykonujące prace przy urządzeniach o napięciu powyżej 1 kV posiadały aktualne świadectwo kwalifikacyjne wydawane przez komisję powołaną przez operatora systemu egzamin obejmuje zarówno wiedzę teoretyczną z zakresu ochrony przeciwporażeniowej, jak i umiejętność praktyczną w zakresie udzielania pierwszej pomocy.
Rozporządzenie Ministra Gospodarki z 2016 roku w sprawie warunków technicznych, którym podlegają urządzenia energetyczne, precyzuje terminy przeglądów okresowych: dla transformatorów mocy wynoszą one minimum raz na pięć lat, dla rozdzielnic średniego napięcia raz na trzy lata, a dla instalacji przeciwpożarowych (gaśnice, hydranty) raz w roku. Przekroczenie terminu skutkuje sankcjami administracyjnymi nakładanymi przez Urząd Dozoru Technicznego.
Ocenę zgodności urządzeń ciśnieniowych (kotle parowe, wymienniki ciepła) przeprowadza się na podstawie dyrektywy PED 2014/68/UE i normy PN-EN 13445, która definiuje metody obliczeniowe wytrzymałości na ciśnienie dla zbiorników cylindrycznych. Badania nieniszczące spoin, takie jak badania ultradźwiękowe (UT) i radiograficzne (RT), muszą być wykonywane przez osoby posiadające certyfikat COFREND lub równorzędny certyfikat drugiego poziomu uprawnia do samodzielnego wykonywania badań, poziom trzeci uprawnia dodatkowo do szkolenia i nadzorowania osób niższego poziomu.
Norma PN-EN 61511 dotyczy systemów instrumentacji bezpieczeństwa (SIS) stosowanych w elektrowniach i rafineriach funkcje bezpieczeństwa muszą być testowane w interwałach nieprzekraczających połowy czasu do wymaganej niezawodności (Time to Dangerous Failure, TDFD). Dla systemów o wymaganym poziomie bezpieczeństwa SIL 2 oznacza to konieczność testowania funkcji trip'owej co najmniej raz na rok, przy czym wynik testu musi potwierdzać aktywację w czasie krótszym niż jedna sekunda od sygnału z czujnika.
Dokumentacja wymagana przez Urząd Dozoru Technicznego
Wniosek o przeprowadzenie badania technicznego urządzenia ciśnieniowego musi zawierać dokumentację techniczną obejmującą rysunki konstrukcyjne, obliczenia wytrzymałościowe, protokoły spawalnicze i wyniki badań nieniszczących. Brak kompletnej dokumentacji powoduje, że UDT odmawia przeprowadzenia badania, a urządzenie nie może być eksploatowane.
Dla kotłów wodnych o mocy powyżej 50 kW obowiązkowe jest prowadzenie książki kotła, w której rejestruje się wszystkie zdarzenia eksploatacyjne, w tym awarie, naprawy i modyfikacje konstrukcji. Wpisów dokonuje osoba odpowiedzialna za eksploatację, a każdy wpis musi być podpisany i opatrzony datą. Książka kotła stanowi dowód przeprowadzenia wymaganych przeglądów i stanowi główny dokument w przypadku kontroli UDT.
Przepisy dotyczące ochrony środowiska w kontekście konserwacji
Zużyty olej transformatorowy klasyfikuje się jako odpad niebezpieczny zgodnie z rozporządzeniem w sprawie katalogu odpadów kod 13 01 05* obejmuje oleje mineralne zawierające PCB powyżej 0,005 procent wagowo. Odpady te muszą być przekazywane wyłącznie firmom posiadającym zezwolenie na zbieranie i przetwarzanie odpadów niebezpiecznych, wydawane przez właściwy organ samorządu terytorialnego.
Metody regeneracji oleju transformatorowego (odwadnianie, odpowietrzanie, regeneracja kwasowa) wymagają stacji uzdatniania spełniającej wymagania normy PN-EN 602.0 instalacja ta charakteryzuje się zdolnością do obniżenia wilgotności oleju do wartości poniżej 30 ppm (przy temperaturze 60°C) i zawartości gazów rozpuszczonych poniżej 0,1 procent objętościowo. Olej regenerowany może być ponownie wprowadzony do eksploatacji pod warunkiem spełnienia wszystkich parametrów określonych w normie.
Zużyte filtry po oczyszczaniu oleju (kod odpadu 13 05 02*) również podlegają obowiązkowi przekazania specjalistycznej firmie utylizacyjnej nie można ich składować na terenie zakładu przemysłowego dłużej niż 12 miesięcy, chyba że posiada się zezwolenie na magazynowanie odpadów niebezpiecznych.
Audyt zgodności i certyfikacja personelu
Audyt zgodności z normami bezpieczeństwa przeprowadza się co najmniej raz na trzy lata dla urządzeń kategorii wysokiego ryzyka lista takich urządzeń obejmuje między innymi generatory synchroniczne o mocy powyżej 10 MW, transformatory mocy napięcia 110 kV oraz rozdzielnice stacji transformatorowych 220 kV. Audyt obejmuje weryfikację dokumentacji, kontrolę stanu technicznego urządzeń i ocenę kwalifikacji personelu obsługującego.
Certyfikacja personelu maintenance'u na stanowisku key'owym odbywa się według normy PN-EN 15628:2014, która definiuje wymagania dotyczące kompetencji osób odpowiedzialnych za konserwację urządzeń energetycznych. Certyfikat wydawany jest na okres pięciu lat, po którym wymagane jest odbycie kursu doskonalącego i zdanie egzaminu odnawiającego. Koszt egzaminu certyfikacyjnego wynosi od 800 do 1500 PLN w zależności od zakresu specjalizacji.
Przestrzeganie wymogów norm bezpieczeństwa i przepisów prawa energetycznego stanowi nie tylko obowiązek prawny, ale również element zarządzania ryzykiem operacyjnym. Firma, która systematycznie realizuje przeglądy zgodnie z harmonogramem, może liczyć na korzystniejsze warunki ubezpieczenia majątkowego polisy OC dla zakładów przemysłowych często zawierają klauzule obniżające składkę o 10-15 procent w przypadku posiadania certyfikowanego systemu zarządzania konserwacją.
Dla techników i kierowników utrzymania ruchu: jeśli potrzebujesz gotowego do wdrożenia harmonogramu przeglądów okresowych dostosowanego do specyfiki twojej instalacji, skontaktuj się z dostawcą systemu CMMS oferującym szablony zgodne z wymogami UDT większość nowoczesnych platform zawiera bibliotekę wzorców przeglądów dla transformatorów, turbin i rozdzielnic średniego napięcia, które wystarczy dostosować do parametrów konkretnego obiektu.
Konserwacja urządzeń energetycznych, Pytania i odpowiedzi
Dlaczego regularna konserwacja urządzeń energetycznych jest tak ważna?
Regularna konserwacja urządzeń energetycznych jest kluczowa dla zapewnienia ich prawidłowego działania, wydłużenia żywotności oraz uniknięcia kosztownych awarii. Nagromadzenie się kurzu i zanieczyszczeń na elementach elektronicznych zaburza proces chłodzenia, co prowadzi do przegrzewania się podzespołów. Zaniedbanie konserwacji może skutkować poważnymi uszkodzeniami, a w skrajnych przypadkach całkowitym zniszczeniem sprzętu wymagającym kosztownej naprawy lub wymiany.
Jakie są główne przyczyny zaniedbywania konserwacji urządzeń elektrycznych?
Wiele osób odkłada konserwację urządzeń elektrycznych na ostatnią chwilę z kilku powodów. Główne przyczyny to obawy o bezpieczeństwo podczas czyszczenia oraz brak świadomości, którym elementom należy poświęcić szczególną uwagę. Wielu użytkowników nie zdaje sobie sprawy, jak negatywnie kurz wpływa na działanie skomplikowanych układów elektronicznych i jakie konsekwencje może mieć zaniedbanie regularnego dbania o sprzęt.
Jakie metody czyszczenia stosuje się przy konserwacji urządzeń energetycznych?
Przy konserwacji urządzeń energetycznych stosuje się różne techniczne metody czyszczenia. Do najpopularniejszych należą czyszczenie suchym lodem oraz czyszczenie chemiczne. Wybór odpowiedniej metody zależy od typu urządzenia, stopnia zanieczyszczenia oraz specyfiki konkretnych podzespołów. Profesjonalne podejście do czyszczenia zapewnia skuteczne usunięcie zanieczyszczeń bez ryzyka uszkodzenia wrażliwych elementów elektronicznych.
Jak często należy przeprowadzać inspekcję urządzeń energetycznych?
Częstotliwość inspekcji urządzeń energetycznych zależy od ich typu, intensywności użytkowania oraz obowiązujących przepisów i norm branżowych. Zaleca się regularne przeglądy zgodne z protokołami oceny ryzyka oraz instrukcjami producenta. Systematyczne monitorowanie stanu technicznego pozwala na wczesne wykrycie potencjalnych problemów i zapobieganie awariom.
Jakie środki bezpieczeństwa należy zachować podczas konserwacji urządzeń energetycznych?
Podczas konserwacji urządzeń energetycznych należy przestrzegać ścisłych środków bezpieczeństwa. Przed przystąpieniem do jakichkolwiek prac należy upewnić się, że urządzenie jest odłączone od źródła zasilania. Należy stosować odpowiednie środki ochrony osobistej, przestrzegać obowiązujących przepisów oraz norm branżowych. Regularne szkolenia z zakresu bezpieczeństwa pomagają technikom i zarządcom obiektów utrzymywać najwyższe standardy ochrony.
Jakie korzyści przynosi regularna konserwacja urządzeń energetycznych?
Regularna konserwacja przynosi wiele korzyści, w tym przedłużenie żywotności urządzeń, poprawę ich wydajności oraz znaczne zmniejszenie ryzyka kosztownych awarii. Systematyczne dbanie o sprzęt energetyczny pozwala również spełniać wymagania prawne i normy branżowe. Profesjonalne podejście do konserwacji chroni inwestycję i zapewnia niezawodne działanie urządzeń przez długie lata.